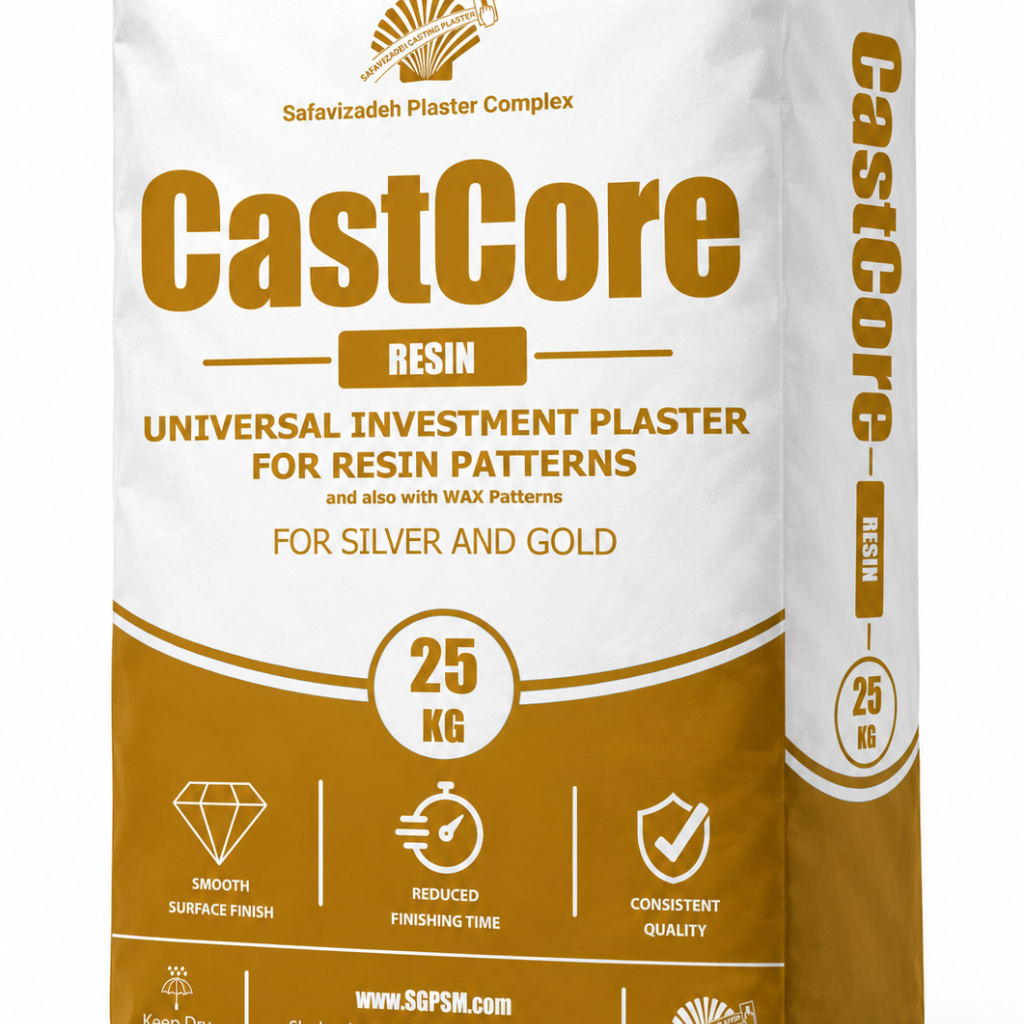
گچ ریخته گری طلا مدلهای رزینی CastCore Resin
گچ نسوز ریخته گری طلا
مناسب ریخته گری طلا و نقره
بسته بندی 25 کیلوگرمی
کیفیت محصول وارداتی با قیمت مناسب
- برند: صفوی زاده
- کدکالا:
مناسب برای ریختهگری: طلا و نقره
مشخصات فنی و شرایط کار مقدار آب: ≤38% نسبت به وزن پودر
مدت زمان میکس: 3 دقیقه
ویبره و وکیوم: 1 دقیقه
زمان کار (Working Time): 5 دقیقه
گیرش اولیه (Initial Setting Time): 9 دقیقه
گیرش نهایی (Final Setting Time): 30 دقیقه
نکات مهم استفاده از آب مقطر توصیه میشود. سیلندر باید پیش از ورود به کوره کاملاً خشک شده باشد. در دمای محیط (25°C): 12 ساعت در صورت استفاده از روش خشککردن کورهای، سیلندر را 2 ساعت در دمای 250°C نگهداری کنید.
دستورالعمل اجرایی: پخت قالب گچی (Castcore) برای مدلهای رزینی ریختهگری جواهر ( سیکل پخت گچ ریخته گری طلا )
روش استاندارد و پیشنهادی آمادهسازی مدل رزینی و پخت قالب گچی بهگونهای که رزین کاملاً از قالب حذف شود و قالبی بدون خاکستر، ترک و آسیب سطحی برای ریختهگری آماده باشد.
دامنه کاربرد
این دستورالعمل برای مدلهای چاپشده با رزین Castable و قالبهای گچی بهکار میرود.
تجهیزات و مواد
- مدل رزینی چاپشده و پودر گچ ریختهگری (Investment)
- آب مقطر یا دیونیزه
- دستگاه اختلاط و خلأ دستی و یا دستگاه میکسر خودکار)
- کوره پخت قابل برنامهریزی و مجهز به تهویه
- ترموکوپل کالیبره برای سنجش دمای واقعی داخل کوره
- دستگاه UV برای پسکیور و الکل برای شستوشو
روش اجرا
۱. آمادهسازی مدل رزینی
- مدل با الکل (متانول یا ایزوپروپییل الکل) شستوشو شود تا رزین پختنشده از سطح پاک شود. وجود رزین خام بر روی قطعه موجب بروز ایراد در سطح ریخته گری می شود.
- مدل بهطور کامل خشک شود.
- کیور UV بعد از چاپ طبق دستورالعمل سازنده رزین انجام شود.
- تا زمان قالبگیری، مدل از رطوبت محافظت شود، چون رطوبت جذبشده روی نتیجه پرینت اثر میگذارد.
- مدلها روی شاخه با فاصله کافی از هم و با ضخامت دیواره یکنواخت قرار گیرند.
۲. قالبگیری
- نسبت آب به پودر طبق توصیه تنظیم شود. نقطه شروع: ۳۸ به ۱۰۰ یا کمتر.
- اختلاط حداقل ۴ دقیقه و هواگیری، با مجموع زمان کار ۸ دقیقه.
- خلأ کافی اعمال شود و گچ روی مدل ریخته شود.
- سیلندر بهمدت ۳ تا ۴ ساعت استراحت کند تا به استحکام کامل برسد.
برنامه پخت
سیلندر از حالت سرد وارد کوره شود.
| مرحله | دما (درجه سانتیگراد) | نرخ / زمان |
| رمپ ۱ | دمای اتاق تا ۲۵۰ | حدود ۱۰۰ درجه در ساعت |
| نگهداری ۱ | ۲۵۰ | ۲ تا ۳ ساعت |
| رمپ ۲ | ۲۵۰ تا ۴۵۰ | — |
| نگهداری ۲ | ۴۵۰ | ۲ ساعت (با تهویه) |
| رمپ ۳ | ۴۵۰ تا دمای اوج | — |
| اوج | ۷۸۰ تا ۸۰۰ | ۲ تا ۴ ساعت (بسته به نوع رزین و قطر سیلندر؛ با قطر بزرگتر: بیشتر) |
| کاهش دما تا دمای ریختهگری | — | بسته به توان کوره و ضخامت قطعه |
| تعادل | دمای ریختهگری | حداقل ۱ تا ۲ ساعت (بسته به ضخامت سیلندر) |
نکات ایمنی و کنترلی
- دمای اوج نباید از حداکثر دمای مجاز گچ (مطابق برگه فنی) بیشتر باشد.
- تهویه کوره در تمام مراحل فعال باشد تا بخارات آلی خارج شوند.
- دمای واقعی کوره با ترموکوپل سنجیده شود، چون دمای تنظیمشده همیشه برابر دمای واقعی نیست.
- - نشانی ایمیل شما منتشر نخواهد شد.
- - لطفا دیدگاهتان تا حد امکان مربوط به مطلب باشد.
- - لطفا فارسی بنویسید.
- - میخواهید عکس خودتان کنار نظرتان باشد؟ به gravatar.com بروید و عکستان را اضافه کنید.
- - نظرات شما بعد از تایید مدیریت منتشر خواهد شد